汽车底盘、传动系统零部件长期承受交变载荷与冲击负荷,零件强度、抗疲劳性能直接关系车辆行驶安全。传统车削加工会切断金属原材料内部的金属流线,零件受力位置容易出现应力集中,在反复荷载作用下发生断裂失效。冷挤压成型作为少无切削先进制造工艺,依托液压机提供稳定高压,在常温状态下让金属坯料发生塑性变形,原材料内部金属流线可以完整保留,以此提升零部件整体力学性能,如今广泛应用于新能源汽车与燃油车的万向节、衬套、连接座、紧固件、齿轮坯等金属配件生产。
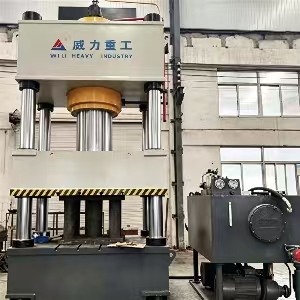
冷挤压成型的核心原理,是在常温环境下利用设备输出持续稳定的压力,推动金属坯料在模具型腔中产生塑性流动,一次成型得到接近成品尺寸的零部件。整个加工过程不需要高温加热坯料,不会出现高温带来的晶粒粗大、氧化脱碳等问题,而液压机就是这套工艺的核心载体。普通加工设备压力输出波动大,难以维持长时间稳压,坯料变形不均匀,金属流线容易发生断裂、紊乱。冷挤压专用液压机拥有高刚性机身结构,抗偏载能力强,滑块导向精度高,能够输出平稳、可控的挤压力,保障坯料沿着模具型腔均匀流动,使金属流线跟随零件外形连续分布,不会被切削加工破坏。
在零部件加工生产前期,需要做好坯料预处理工作。生产人员选用符合材质标准的棒料,按照零件尺寸下料,对坯料表面进行车削打磨,去除表面氧化皮、毛刺,同时做磷化皂化润滑处理。润滑工序十分关键,能够降低坯料与模具之间的摩擦阻力,减少挤压过程模具磨损,防止零件表面产生划痕、拉伤,保障金属流动顺畅。预处理完成后,将坯料放置在模具中心位置,启动液压机,滑块缓慢下行,施加压力对金属坯料进行挤压。设备控制系统可以分段调节挤压速度,前期快速进给,接触坯料后切换低速稳压挤压,按照工艺曲线持续保压,让金属充分填充模具型腔。
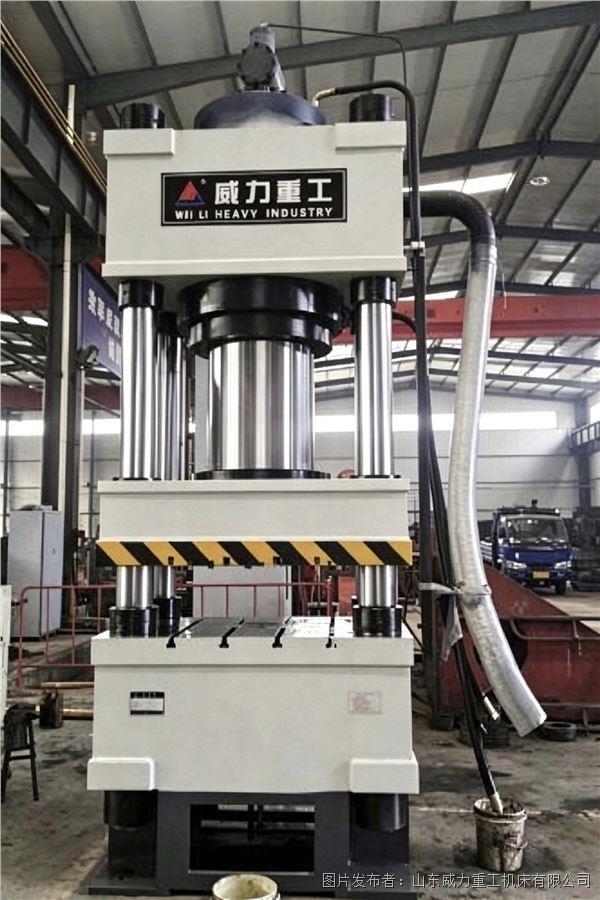
金属材料在冷挤压的高压作用下会产生加工硬化效应,晶粒被细化、挤压致密,零件的抗拉强度、硬度得必威betway到明显提升。和切削加工件相比,冷挤压成型后的零件内部组织更加密实,没有切削造成的微观缺口,抗疲劳寿命可以得到大幅提高。尤其是汽车底盘承重件,长期承受震动、冲击载荷,连续完整的金属流线可以让应力沿着流线方向传导,降低断裂风险。而液压机的性能直接决定成型效果,机身刚性不足、压力不稳定,会造成零件壁厚偏差、流线扭曲,降低成品件的承载能力。专用冷挤压液压机配备PLC控制系统,压力、行程、保压时间都可以精准设定存储,批量生产时工艺稳定,每一件零部件内部金属组织状态保持一致,产品质量重复性好。
挤压工序完成之后,设备顶出油缸平稳推出工件,再进行后续的少量精整加工。冷挤压毛坯仅需要简单的端面、内孔精加工,大幅减少原材料消耗,材料利用率远高于传统切削工艺。成型后的零件还会开展硬度检测、金相分析、疲劳测试等质检项目,检验金属流线分布、内部致密程度,只有力学指标达标的工件才会流入下道工序。
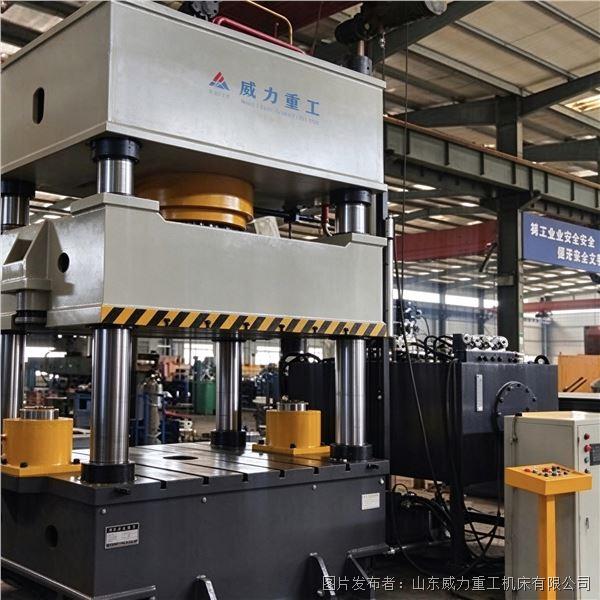
随着汽车行业不断发展,主机厂对零部件可靠性的要求持续提高,冷挤压工艺的应用场景持续拓宽。依托液压机实现的常温高压塑性成型工艺,不只是简化零件加工工序、节约原料成本,更重要的是完整保留金属流线,从材料组织结构层面提升汽车零部件强度与抗疲劳性能,为整车运行安全提供保障,也成为汽配制造企业升级生产线、提升产品市场竞争力的重要方向。